
Na papierze produkcja Twojego zakładu może wyglądać całkiem dobrze. Plan jest rozpisany, zlecenia przydzielone, normy ustalone, a terminy pozornie pod kontrolą. Rzeczywistość na hali często bywa jednak mniej uporządkowana. Jedna maszyna stoi, druga pracuje wolniej niż wynikałoby z założeń, operator czeka na materiał, a informacja o opóźnieniu dociera do kierownika dopiero po czasie. Wtedy najczęściej jawi się potrzeba lepszego zbierania danych i większej kontroli nad realizacją produkcji.
System MES może w tym pomóc, ale sam zakup oprogramowania nie załatwi sprawy. Źle dobrane rozwiązanie potrafi dołożyć ludziom pracy zamiast ją ograniczyć, a efektowne funkcje z prezentacji nie zawsze odpowiadają temu, co dzieje się na zmianie. Dlatego wybór oprogramowania MES powinien być mocno osadzony w realiach Twojego zakładu, jego procesach, parku maszynowym i sposobie pracy ludzi.
Dobry MES powinien pasować do produkcji, a nie odwrotnie
Nie ma jednego zestawu funkcji, który będzie równie dobry dla każdego zakładu. Inaczej wygląda produkcja wielkoseryjna, krótkie serie, procesy ciągłe czy środowisko, w którym duża część pracy wykonywana jest ręcznie. W jednym miejscu priorytetem będzie śledzenie przestojów i OEE, a gdzie indziej identyfikowalność partii, jakość albo bieżące raportowanie wykonania zleceń.
Dlatego kryteria wyboru systemu produkcyjnego powinny wynikać z codziennego sposobu działania Twojej firmy. Jeżeli największe straty wiążą się z przestojami, musisz zadbać nie tylko o ich rejestrowanie, ale też możliwość sensownego kategoryzowania przyczyn i późniejszej analizy. Jeśli ważna jest dla Ciebie pełna identyfikowalność produkcji, system powinien sprawnie łączyć informacje o materiałach, operacjach, partiach i wyrobach. Przy dużej liczbie czynności wykonywanych ręcznie szczególnie istotny staje się interfejs operatora.
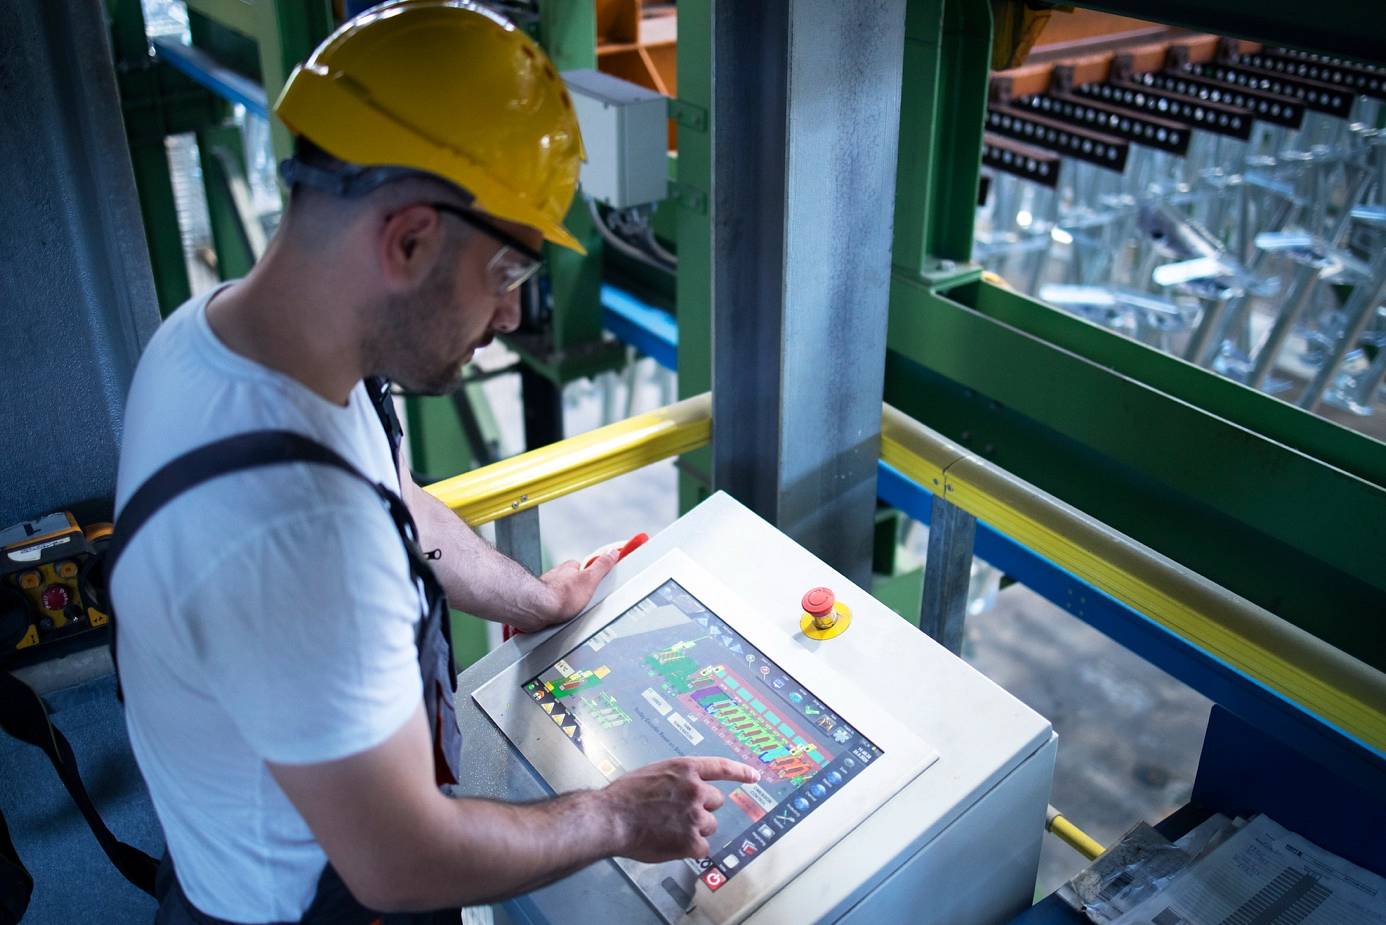
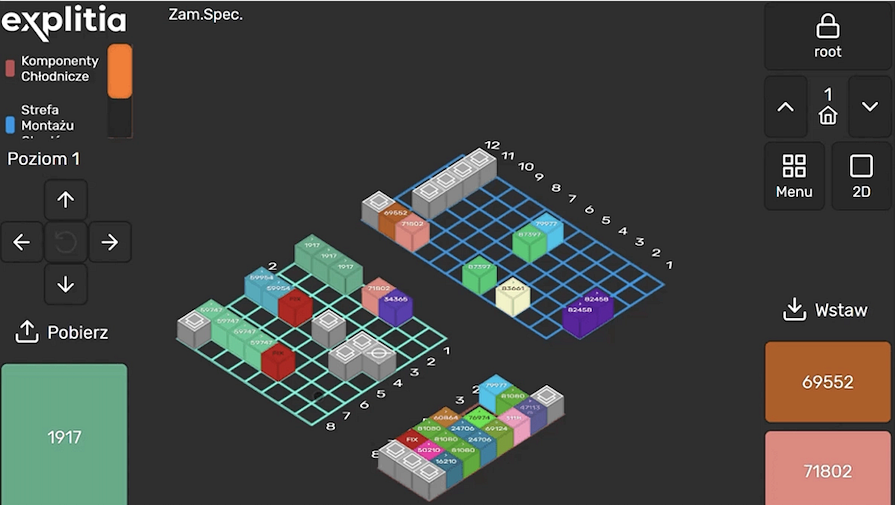
Ten ostatni element często jest niedoceniany. System może mieć bardzo rozbudowane możliwości, ale jeśli wykonanie prostej operacji wymaga przejścia przez kilka ekranów, użytkownicy szybko zaczną szukać prostszych sposobów. W przypadku MES liczy się nie tylko to, co system potrafi, ale też jak wygodnie da się z tych możliwości korzystać na hali.
Prezentacja systemu to za mało
Standardowe demo pokazuje przede wszystkim mocne strony produktu. Dane są przygotowane, proces przebiega zgodnie ze scenariuszem, a użytkownik zawsze wie, gdzie kliknąć. Taki pokaz daje ogólne pojęcie o systemie, ale niewiele mówi o tym, jak rozwiązanie zachowa się w Twoim środowisku produkcyjnym.
Znacznie więcej da Ci przejście przez sytuacje z własnego zakładu. Możesz sprawdzić, jak wygląda rejestracja postoju, zgłoszenie braku jakościowego, rozpoczęcie i zakończenie operacji albo obsługa zmiany planu w trakcie produkcji. Wtedy szybko okaże się, ile czynności musi wykonać operator, jakie informacje trafiają do kierownika i czy późniejsza analiza danych rzeczywiście jest wygodna.
Przy wyborze MES to właśnie takie szczegóły często decydują o powodzeniu wdrożenia. Funkcja zaznaczona w tabeli jako „dostępna” może działać bardzo różnie w zależności od systemu. Dobrze widać to zwłaszcza tam, gdzie dana czynność powtarza się dziesiątki albo setki razy w ciągu zmiany.
Integracja musi być oceniona na konkretnym środowisku
W większości zakładów MES nie działa w oderwaniu od reszty infrastruktury. Wymienia informacje z ERP, korzysta z danych pochodzących z produkcji i często współpracuje z rozwiązaniami znajdującymi się pomiędzy warstwą maszynową a systemami biznesowymi. Zakres i sposób tej integracji mogą jednak wyglądać zupełnie inaczej w dwóch firmach z tej samej branży.
Wiele zależy od parku maszynowego. Z nowszych urządzeń często łatwiej pozyskać potrzebne dane, podczas gdy starsza maszyna może wymagać dodatkowego interfejsu, zmian po stronie sterownika albo urządzenia pośredniczącego. Z tego powodu sama deklaracja, że system integruje się z maszynami, niewiele Ci powie.
Przed wdrożeniem powinno być wiadomo, z jakich źródeł będą pobierane dane, które informacje da się pozyskać automatycznie, a które nadal będą wymagały udziału operatora. Podobnie wygląda kwestia integracji z ERP. Należy ustalić zakres wymienianych danych, odpowiedzialność za integrację i sposób obsługi zmian, które pojawią się później. Im więcej takich rzeczy zostanie doprecyzowanych na początku, tym mniej kosztownych niespodzianek czeka Cię podczas wdrożenia.
Cena licencji nie pokazuje kosztu całego projektu
Koszt systemu MES łatwo sprowadzić do ceny licencji, szczególnie na etapie porównywania ofert. To tylko jeden z elementów, bo do budżetu mogą dochodzić prace integracyjne, konfiguracja, dodatkowe urządzenia na hali, szkolenia, utrzymanie systemu, aktualizacje i dalszy rozwój.
Sposób licencjonowania też nie pozostaje bez znaczenia. Koszt może zależeć od liczby użytkowników, stanowisk, maszyn, modułów albo innych parametrów. Rozwiązanie atrakcyjne przy pierwszym wdrożeniu może stać się znacznie droższe, gdy zechcesz objąć systemem kolejną linię lub zakład.
Porównywanie ofert powinno zatem obejmować nie tylko start projektu, ale też późniejsze zmiany. Dobrze wiedzieć, ile będzie kosztowało dodanie maszyny, nowej funkcji czy kolejnego obszaru produkcji oraz które modyfikacje Twoja firma może wykonywać samodzielnie. Taki obraz pozwoli Ci sensownie porównać koszt różnych rozwiązań.
Dostawca liczy się także po uruchomieniu systemu
Przy MES wybierasz nie tylko sam produkt. Równie ważny jest zespół, który przeprowadzi analizę, integrację, konfigurację i późniejsze uruchomienie. Nawet dobry technologicznie system może sprawić sporo kłopotów, jeśli wdrożenie prowadzone jest bez znajomości realiów produkcji.
Przy wyborze dostawcy systemu MES w Polsce ważniejsze od długiej listy referencji jest doświadczenie w projektach podobnych do Twojego. Istotny jest charakter produkcji, wykorzystywane maszyny, skala zakładu, wymagany poziom integracji i zakres odpowiedzialności dostawcy. Firma, która wdrażała MES w podobnym środowisku, zwykle szybciej zauważa miejsca, w których mogą pojawić się trudności.
Z naszej perspektywy w explitia bardzo dużo mówi także sposób prowadzenia pierwszych rozmów. Dobry zespół wdrożeniowy interesuje się nie tylko funkcjonalnościami systemu, ale też przepływem danych, organizacją pracy, ograniczeniami technicznymi i tym, jak poszczególne operacje wyglądają na hali. MES nie działa przecież w prezentacji sprzedażowej, a ma działać w Twoim zakładzie, często przez wiele lat.
Rozsądniej wdrażać etapami niż robić wszystko naraz
Objęcie całej fabryki jednym dużym projektem bywa kuszące, ale w wielu przypadkach lepsze rezultaty daje rozpoczęcie od wybranego obszaru. Może to być jedna linia, proces albo fragment produkcji, w którym łatwo zmierzyć zmianę po uruchomieniu systemu.
Dzięki temu zweryfikujesz jakość danych, sposób integracji oraz to, jak z nowym narzędziem radzą sobie użytkownicy. W trakcie pilotażu często wychodzą również różnice pomiędzy procesem opisanym w dokumentacji a tym, jak praca naprawdę wygląda na poszczególnych zmianach. Na ograniczonym obszarze łatwiej takie rzeczy poprawić bez destabilizowania całej produkcji.
Po uporządkowaniu pierwszego wdrożenia możesz zacząć rozszerzać system na kolejne linie i wydziały. Zyskasz wtedy nie tylko działające rozwiązanie, ale również własne doświadczenia, standardy i znacznie lepsze wyobrażenie o tym, czego potrzebujesz przy dalszym rozwoju MES.
Jak wybrać system MES, żeby za kilka lat nadal działał?
Najlepszym rozwiązaniem nie musi być system z największą liczbą modułów ani ten, który robi najlepsze wrażenie podczas prezentacji, bo znacznie ważniejsze jest dopasowanie do procesów, możliwość sensownej integracji, wygoda użytkowników i elastyczność potrzebna przy dalszym rozwoju zakładu.
Dobry MES powinien usprawniać przepływ informacji pomiędzy produkcją a osobami, które nią zarządzają. Ma szybciej pokazywać przestoje, ułatwiać analizę ich przyczyn, poprawiać widoczność realizacji zleceń i ograniczać ręczne zbieranie oraz przepisywanie danych tam, gdzie można je pozyskać automatycznie.
W explitia właśnie z takiego założenia wychodzimy przy projektach MES. Technologia jest ważna, ale jej wartość ujawnia się dopiero wtedy, gdy sprawdza się w codziennej pracy zakładu. Ostatecznie dobry system poznaje się nie po liczbie funkcji w ofercie, lecz po tym, że po wdrożeniu produkcja ma lepsze dane, mniej ręcznego raportowania i przepisywania informacji oraz większą kontrolę nad tym, co rzeczywiście dzieje się na hali.
Artykuł gościnny.




Komentarze wyłączone